Введение
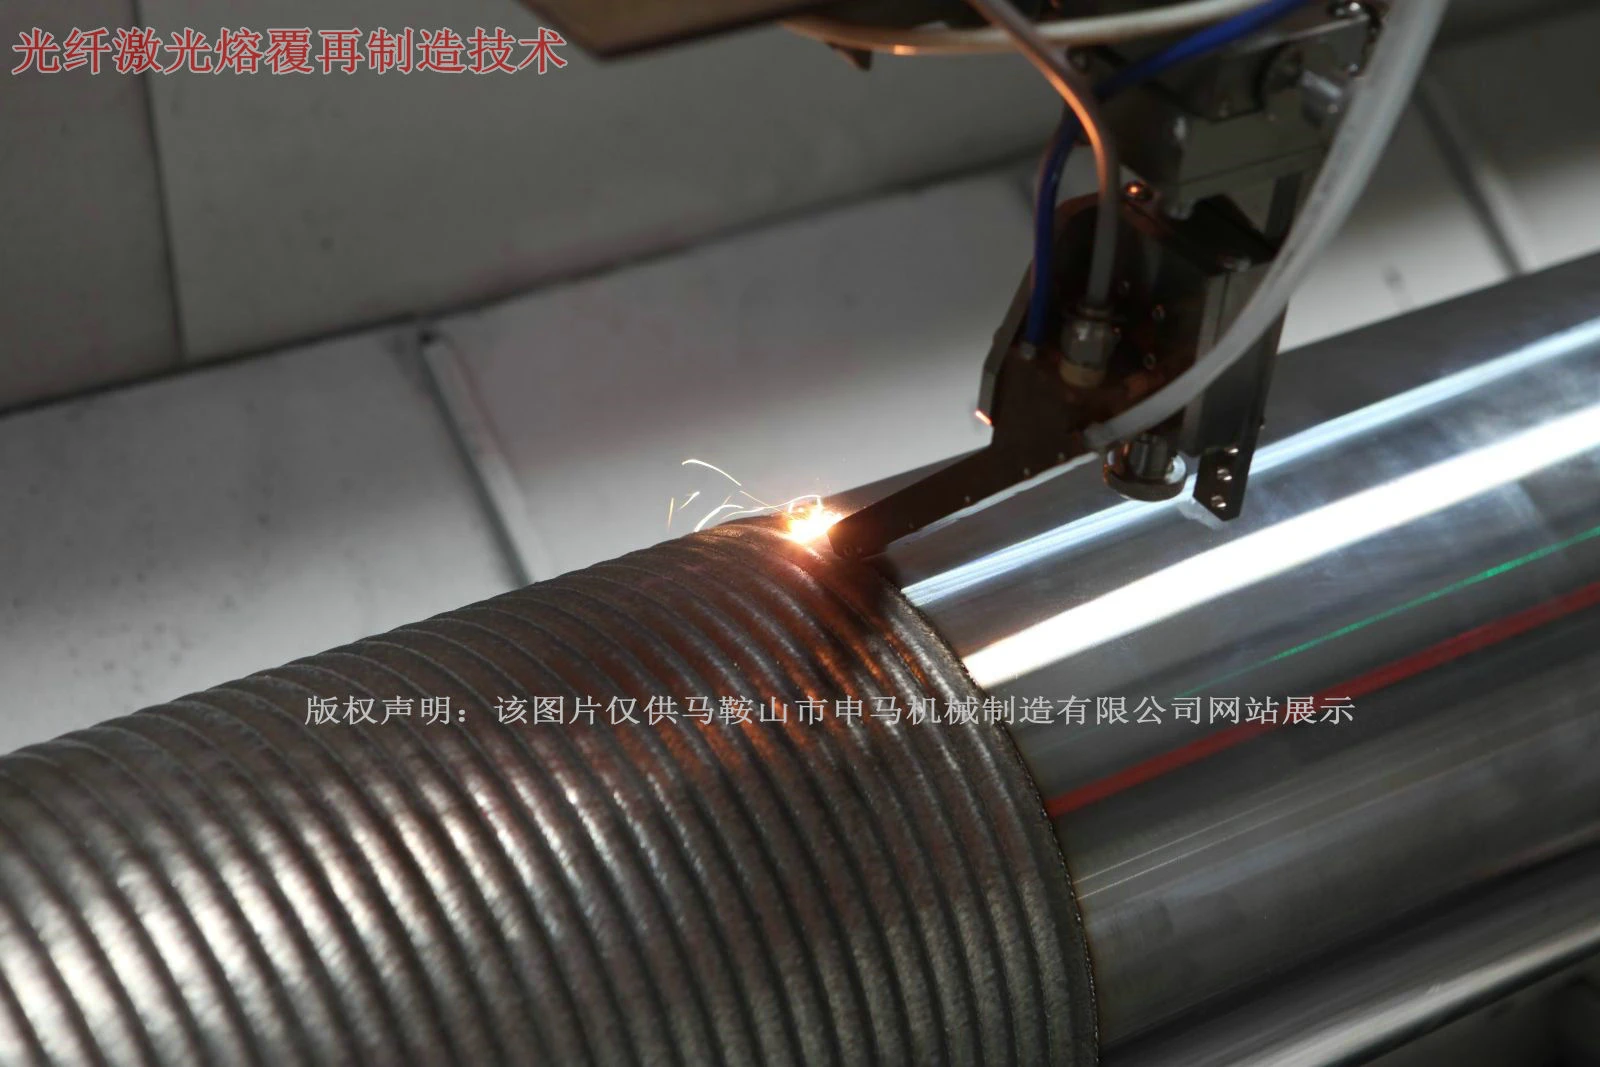
Лазерная технология плавления относится к различным способам наполнения,
чтобы разместить выбранный материал покрытия на поверхности покрытой матрицы,
лазерное облучение, чтобы расплавить его одновременно с тонким слоем поверхности
матрицы, и быстрое затвердевание, чтобы сформировать поверхностное покрытие с
чрезвычайно низкой степенью разбавления и металлургическим соединением с
материалом матрицы, что значительно улучшает износостойкость, коррозионную
стойкость, термостойкость, антиоксидантные и электрические свойства поверхности
матрицы.
Ход исследований
Лазерная технология плавления - это новая технология поверхностной
модификации, появившаяся с развитием мощных лазеров в 1970 - х годах, Это
относится к технологии лазерного поверхностного плавления, которая быстро
нагревает и расплавляет порошок сплава или керамический порошок с поверхностью
матрицы под действием лазерного луча, скорость разбавления при автоматическом
охлаждении после удаления луча чрезвычайно низка, а покрытие поверхности
металлургическим соединением с материалом матрицы значительно улучшает
износостойкость поверхности матрицы, коррозионную стойкость, термостойкость,
стойкость к окислению и электрическим свойствам и т. Д. Метод поверхностного
упрочнения, такой как лазерное покрытие вольфрамовой сталью 60 # с максимальной
твердостью до 2200 HV, Поврежденные свойства примерно в 20 раз больше, чем у
матрицы 60 # стали. После того, как сплав CoCrSiB был покрыт лазером на стальной
поверхности Q235, его износостойкость была сопоставлена с коррозионной
стойкостью пламени, и было обнаружено, что первая имеет значительно более
высокую коррозионную стойкость, чем вторая.
Лазерная технология плавления - это экономически эффективная новая
технология, которая может изготавливать высокопроизводительные поверхности
сплава на дешевой металлической основе, не влияя на свойства матрицы, снижать
затраты и экономить драгоценные и редкие металлические материалы, поэтому
передовые промышленные страны мира придают большое значение исследованиям и
применению технологии лазерного плавления.
Оборудование и технологические характеристики
Лазеры, используемые для лазерного покрытия, в основном включают лазеры CO2
и твердотельные лазеры (в основном DVD - лазеры, волоконно - оптические лазеры и
диодные лазеры, старые лазеры накачки ламп из - за низкой эффективности
фотоэлектрического преобразования, громоздкое обслуживание и другие проблемы
постепенно исчезают с рынка). Для непрерывного лазерного расплава CO2
отечественные и зарубежные ученые провели много исследований. Высокомощные
твердотельные лазеры быстро развиваются и в основном используются для
модификации поверхности цветных сплавов. Согласно литературе, лазерное
расплавление из алюминиевого сплава с использованием лазера CO2, матрица из
алюминиевого сплава легко деформируется или даже оседает в условиях лазерного
облучения CO2. Твердые лазеры, особенно DVD - лазеры, имеют выходную длину волны
1,06 мкм, что на порядок меньше длины волны CO2 - лазера и, следовательно, лучше
подходят для лазерного плавления таких металлов.
Лазерная плавка может быть разделена на две категории в зависимости от
процесса подачи порошка: метод предварительной установки порошка и метод
синхронной подачи порошка. Два метода имеют сходные эффекты, метод синхронной
подачи порошка имеет преимущества простоты автоматизации управления, высокой
скорости поглощения энергии лазера, отсутствия внутренних пористостей, особенно
расплавленной металлической керамики, может значительно улучшить устойчивость к
растрескиванию расплавленного слоя, так что жесткая керамическая фаза может быть
равномерно распределена в расплавленном слое и так далее.
Лазерное покрытие имеет следующие характеристики:
(1) Быстрая скорость охлаждения (до 106K / s), является быстрым процессом
затвердевания, легко получить тонкокристаллическую ткань или создать новую фазу,
которая не может быть получена в равновесном состоянии, например, нестационарную
фазу, аморфное состояние и т. Д.
(2) Низкая скорость разбавления покрытия (обычно менее 5%), прочное
металлургическое соединение с матрицей или диффузионное соединение интерфейса,
за счет корректировки параметров лазерного процесса можно получить хорошее
покрытие с низкой скоростью разбавления, а состав покрытия и степень разбавления
поддаются контролю;
(3) Тепловой вход и искажения меньше, особенно при быстром плавлении с
высокой плотностью мощности, деформация может быть уменьшена до допусков на
сборку детали.
(4) Выбор порошка практически не ограничен, особенно при расплавлении
сплава с высокой температурой плавления на металлической поверхности с низкой
температурой плавления;
(5) Широкий диапазон толщины расплавленного слоя, толщина покрытия при
однократной подаче порошка составляет 0,2 ~ 2,0 мм,
(6) Способность к расплавлению избирательного округа, меньшее потребление
материалов, с отличным соотношением производительности и цены;
7) прицеливание луча может расплавить труднодоступные области;
(8) Процесс легко автоматизировать.
Идеально подходит для восстановления износа часто уязвимых элементов на
нефтяных месторождениях.
Различия между лазерным покрытием и лазерным сплавом
Лазерное расплавление и лазерное сплавление - это процесс быстрой
считываемой конденсации, создаваемый лазерным лучом с высокой плотностью
энергии, который формируется на поверхности фундамента из сплавного покрытия, в
котором матрица сливается друг с другом и имеет совершенно разные компоненты и
характеристики. Оба процесса схожи, но имеют существенные различия, основные
различия заключаются в следующем:
(1) Материал покрытия во время лазерного плавления полностью расплавляется,
а расплавленный слой матрицы очень тонкий, что оказывает минимальное влияние на
состав расплавленного слоя, в то время как лазерное сплавление состоит в
добавлении легирующих элементов в расплавленный слой поверхности основного
материала с целью формирования нового легированного слоя на основе основного
материала.
(2) Лазерный сплав по существу не использует расплавленный металл
поверхностного слоя матрицы в качестве растворителя, а расплавляет порошок
сплава другой конфигурации, превращая его в тематический сплав расплавленного
слоя, в то время как сплав матрицы также имеет тонкий слой плавления, который
образует металлургическое соединение с ним. Технология лазерного плавления для
подготовки новых материалов является важной основой для ремонта и переработки
неисправных деталей и компонентов в экстремальных условиях, а также для
непосредственного изготовления металлических деталей и компонентов, которые
получили большое внимание со стороны научного сообщества и предприятий в разных
странах мира.
Область технологии
Лазерная технология плавления - это междисциплинарная высокотехнологичная
технология, охватывающая различные дисциплины, такие как свет, машина,
электричество, компьютер, материалы, физика и химия. Он был предложен в 1960 - х
годах, и в 1976 году появился первый патент на высокоэнергетическое лазерное
расплавление. В 1980 - х годах технология лазерного покрытия быстро развивалась,
в сочетании с быстрой прототипной технологией обработки, появившейся в
технологии CAD, добавив новую жизненную силу в технологию лазерного
покрытия.
Успешно выполнено лазерное плавление в нержавеющей стали, формовочной
стали, кованом чугуне, сером чугуне, медном сплаве, титановом сплаве,
алюминиевом сплаве и специальных сплавных поверхностях на основе кобальта,
никеля, железа и других самоплавящихся сплавов порошков и керамической фазе.
Лазерный расплавленный порошок из сплава на основе железа подходит для деталей,
которые требуют местной износостойкости и легко деформируются. Порошок сплава на
основе никеля подходит для компонентов, требующих местной износостойкости,
термостойкости к коррозии и тепловой усталости. Порошок сплава на основе
кобальта подходит для деталей, которые требуют износостойкости, коррозионной
стойкости и термической усталости. Керамическое покрытие имеет высокую прочность
при высоких температурах, хорошую тепловую стабильность, высокую химическую
стабильность, подходит для деталей, требующих износостойкости, коррозионной
стойкости, высокой температуры и антиоксидантности. В условиях скользящего
износа, ударного износа и серьезного износа измельченных частиц, чистый порошок
на основе никеля, кобальта и сплава на основе железа не отвечает требованиям
эксплуатационных условий, поэтому лазерное покрытие металлической керамической
композиции на поверхности сплава стало горячей точкой для отечественных и
зарубежных ученых, были проведены исследования по лазерному плавлению различных
керамических или металлических керамических покрытий на поверхности стали,
титанового сплава и алюминиевого сплава.
Применение лазерного покрытия в основном в двух аспектах, а именно
коррозионная стойкость (включая высокотемпературную коррозионную стойкость) и
износостойкость, широкий спектр применения, таких как уплотнение клапана
двигателя внутреннего сгорания и седла клапана, лазерное расплавление водяного,
газового или парового сепаратора и т. Д.
В то же время, чтобы улучшить износостойкость и коррозионную стойкость
материала, можно использовать сплав на основе Co (например, серия Co - Cr - Mo -
Si) для лазерного покрытия. Наличие твердой межметаллической фазы Co3Mo2SI в
диапазоне фазовых компонентов матрицы обеспечивает износостойкость, в то время
как Cr обеспечивает коррозионную стойкость.
Существующие проблемы
Оценка качества лазерного покрытия, в основном из двух аспектов. Во -
первых, макроскопическое, изучение формы покрытия, неровности поверхности,
трещин, пористости и скорости разбавления и так далее; Во - вторых, на
микроуровне, чтобы проверить, сформировалась ли хорошая организация, может ли
она обеспечить требуемую производительность. Кроме того, следует определить тип
и распределение химических элементов в поверхностном расплавленном слое,
обратите внимание на анализ того, является ли переходный слой металлургическим
соединением, и, при необходимости, провести проверку качества и срока
службы.
Исследования были сосредоточены на разработке и разработке оборудования для
плавления, динамике бассейна, конструкции компонентов сплава, методах
образования, расширения и управления трещинами, а также на связях между
покрытием и матрицей.
Основные проблемы, связанные с дальнейшим применением технологии лазерного
плавления, заключаются в следующем:
Основная причина, по которой технология лазерного расплава еще не полностью
индустриализована в стране, заключается в нестабильности качества расплавленного
слоя. В процессе лазерного плавления скорость нагрева и охлаждения чрезвычайно
высока, максимальная скорость до 1012°C / s из - за различий температурного
градиента и коэффициента теплового расширения расплавленного слоя и материала
матрицы, в покрытии может возникнуть множество дефектов, в том числе пористость,
трещина, деформация и поверхностная неровность.
Обнаружение и автоматизация процесса фотоплавления.
Чувствительность к растрескиванию лазерного расплавленного слоя по -
прежнему является проблемой для отечественных и зарубежных исследователей, а
также препятствием для инженерных применений и индустриализации. Хотя
образование и расширение трещин были изучены, методы управления еще не
созрели.
Перспективы применения и развития
С 1980 - х годов технология лазерного расплава быстро развивалась и стала
горячей точкой для исследований по модификации лазерной поверхности как внутри
страны, так и за рубежом. Лазерная технология плавления имеет большие
технические и экономические выгоды и широко используется в машиностроении и
ремонте, автомобилестроении, текстильной технике, навигации и аэрокосмической
промышленности, а также нефтехимической промышленности.
Технология лазерного покрытия достигла определенных результатов и находится
в зачаточном этапе постепенного перехода к промышленному применению. Перспективы
на будущее заключаются в следующем:
(1) Основные теоретические исследования лазерного расплава.
(2) Проектирование и разработка расплавленных материалов.
(3) Совершенствование и разработка лазерного расплавленного
оборудования.
(4) Создание теоретической модели.
(5) Технология быстрого формования лазерного покрытия.
(6) Автоматизация управления процессом плавления.